建筑钢结构箱型柱加工 从设计到制作安装的完整技术指南
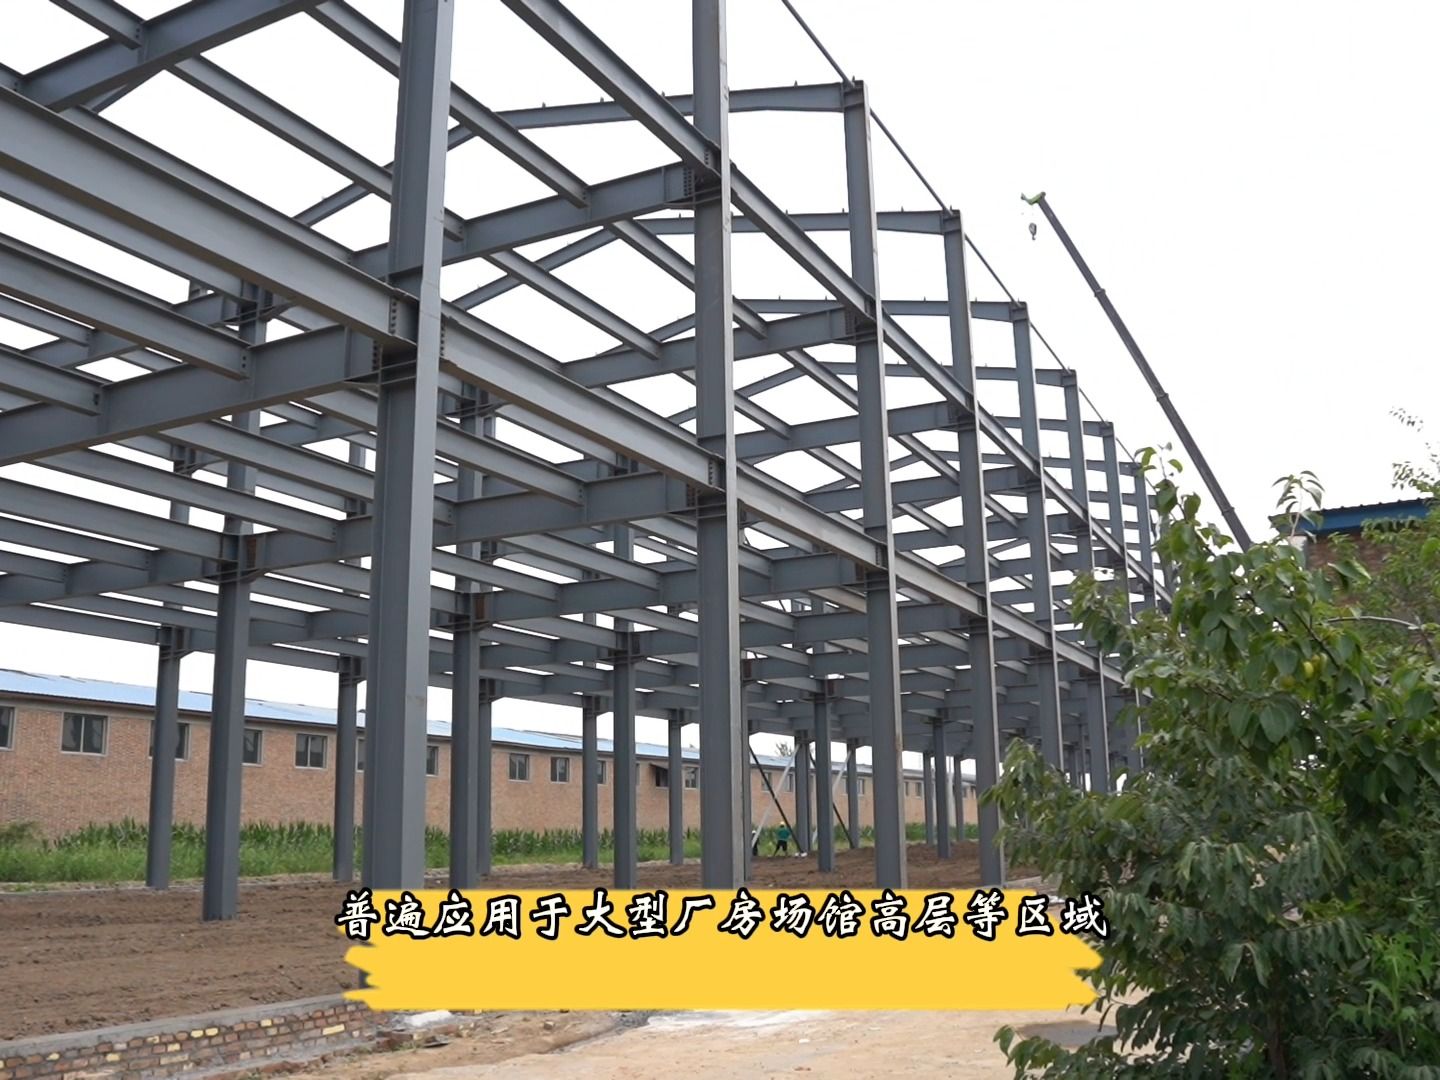
在现代建筑工程中,钢结构因其强度高、自重轻、施工周期短、抗震性能好等优势,被广泛应用于高层建筑、大跨度厂房、桥梁及公共设施等领域。其中,箱型柱作为竖向承重构件,因其双向抗弯刚度大、抗扭性能优越,成为超高层和大跨度结构的首选形式。本文将围绕建筑钢结构箱型柱的加工、设计、制作与安装,系统梳理各环节的技术要点与实践经验。
一、箱型柱的结构特点与适用场景
箱型柱通常由四块钢板焊接而成,形成封闭的矩形或方形截面。与普通H型钢柱相比,箱型柱在两个主轴方向均具有较大的惯性矩和截面模量,因此在承受较大轴力与双向弯矩时表现更为出色。其主要应用于:
- 超高层建筑的框架柱、核心筒柱;
- 大跨度工业厂房的支撑柱;
- 桥梁墩柱及海洋平台结构;
- 抗震设防要求较高的公共建筑。
二、钢结构设计阶段的关键控制点
箱型柱的加工质量,首先取决于设计的合理性与可制造性。设计阶段应重点关注:
1. 截面尺寸与板厚匹配
根据计算荷载确定截面尺寸,同时考虑板厚与焊接可行性。一般箱型柱内部需设置横向加劲肋或隔板,以保证截面局部稳定性和传力均匀。
2. 焊缝设计与坡口形式
箱型柱四条主焊缝常采用全熔透坡口焊,坡口角度、根部间隙、钝边尺寸需符合《钢结构焊接规范》(GB 50661)。对于厚板,应合理设计焊道顺序,控制焊接变形与残余应力。
3. 节点构造与连接方式
柱与梁、支撑的连接节点宜采用隔板贯通式或外环板式。设计时应明确隔板位置、坡口方向、焊接可达性,避免出现难以施焊的封闭区域。
4. 防火与防腐涂装要求
依据建筑防火等级确定防火涂料类型和厚度;防腐涂装需考虑运输、安装过程中的涂层保护,必要时预留现场焊缝区域的涂装补口方案。
三、箱型柱的加工制作流程
箱型柱加工通常在我公司钢结构加工基地内完成,主要流程如下:
1. 材料验收与预处理
钢板进场后核对材质证明、复验力学性能与化学成分;进行抛丸除锈,达到Sa2.5级,并喷涂车间底漆。
2. 下料与切割
采用数控火焰或等离子切割机进行精确下料,保证板条长度、宽度及对角线偏差符合规范。切割后清除熔渣、飞溅,打磨边缘。
3. 坡口加工与组装
根据焊接工艺卡加工坡口,利用组装胎架将四块翼缘板与腹板定位点焊。组装时应控制截面尺寸、扭曲及旁弯,必要时采用临时拉筋固定。
4. 焊接与变形控制
箱型柱主焊缝通常采用埋弧自动焊或气体保护焊,对称施焊以平衡热输入。厚板需预热并控制层间温度;焊接后根据需要进行后热或消氢处理。内部隔板应先于封板焊接,确保隐蔽焊缝质量。
5. 矫正与端面加工
焊接完成后对构件进行火焰矫正或机械矫正,消除弯曲与扭曲。柱端面需进行铣削或切割加工,保证端面平整度和垂直度,以便现场安装对接。
6. 质量检验与涂装
按规范进行焊缝外观检查、无损检测(UT/RT)、尺寸复核。合格后完成防腐涂装,标明构件编号、重心和吊点位置。
四、钢结构安装现场的技术要点
箱型柱安装通常采用塔吊或履带吊分段吊装,现场重点包括:
1. 基础预埋与地脚螺栓定位
预埋件轴线、标高、垂直度需精确控制,为柱脚安装提供良好条件。
2. 吊装与临时固定
根据柱段重量和长度选择吊点,采用两点或四点吊装。就位后利用缆风绳、临时支撑或连接板进行固定,校正垂直度后方可进行最终焊接或高强螺栓连接。
3. 现场焊接与检测
现场对接焊缝多为全熔透焊,需搭设防风棚、预热及控制焊接顺序。焊后按设计要求进行超声波检测。
4. 测量校正与整体稳定
每安装一节柱段,应进行轴线、标高和垂直度测量,逐层校正。对于超高层,还需考虑日照温差、焊接收缩对垂直度的影响,必要时预留调整量。
五、常见质量问题与预防措施
1. 焊接裂纹
厚板焊接时因冷却过快、氢含量偏高易产生延迟裂纹。应严格按照工艺预热、控制层间温度,并进行后热消氢处理。
2. 截面扭曲与旁弯
主要由不对称焊接和组装精度不足引起。需采用对称焊接顺序,并借助胎架和临时支撑约束变形。
3. 隔板位置偏差
内部隔板定位不准将影响节点受力。组装时应使用定位样板,确保隔板与柱壁垂直、间距准确。
4. 涂装破损与锈蚀
运输安装过程中涂层易损坏。应预留焊缝区域不涂装,待现场焊接后统一补涂,并做好成品保护。
六、
建筑钢结构箱型柱的加工制作安装是一项系统性工程,涉及设计深化、材料管理、焊接工艺、精度控制与现场施工等多个专业。只有将设计、制作、安装三个环节紧密衔接,建立全过程质量控制体系,才能确保箱型柱构件满足承载力、刚度与耐久性要求,为整体结构的安全稳定奠定坚实基础。随着建筑工业化与智能建造的发展,箱型柱加工正朝着自动化、数字化方向不断迈进,未来将在更多复杂工程中发挥关键作用。
如若转载,请注明出处:http://www.yuanjinggjg.com/product/52.html
更新时间:2026-10-07 19:46:33